कस्टम हार्डवेयर चेसिस के प्रसंस्करण में शीट मेटल डिज़ाइन एक महत्वपूर्ण प्रारंभिक चरण है, उपकरण बाड़े, और परिशुद्धता शीट धातु भागों. डिज़ाइन की तर्कसंगतता सीधे उत्पाद की प्रसंस्करण उपज को निर्धारित करती है, संयोजन सटीकता, दिखावट गुणवत्ता, उत्पादन चक्र, और विनिर्माण लागत.
अधिकांश शीट धातु प्रसंस्करण पुनः कार्य, आयामी विचलन, असेंबली विफलताएँ, और उपस्थिति दोष विनिर्माण प्रक्रियाओं में निहित नहीं हैं, बल्कि प्रारंभिक डिज़ाइन में शीट मेटल प्रसंस्करण की विशेषताओं से मेल खाने में विफल रहा और प्रक्रिया सीमाओं की अनदेखी की गई.
शीजी, एक पेशेवर कस्टम हार्डवेयर संलग्नक कारखाने के रूप में, कस्टम हार्डवेयर के लिए बड़े पैमाने पर उत्पादन परिदृश्यों पर ध्यान केंद्रित करता है. हमने उद्योग में सात सामान्य शीट मेटल डिज़ाइन चुनौतियों का सारांश दिया है, चेसिस के बड़े पैमाने पर उत्पादन में हमारे अनुभव के साथ संयुक्त, बाड़ों, और परिशुद्धता शीट धातु भागों, सीधे कार्यान्वयन योग्य डिज़ाइन फ़्लो मॉडलिंग प्रदान करें (डीएफएम) अनुकूलन समाधान, संरचनात्मक डिजाइनरों के लिए मानकीकृत संदर्भ प्रदान करना, इंजीनियरों की खरीद, और हार्डवेयर प्रसंस्करण निर्माता.
शीट मेटल बेंडिंग स्प्रिंगबैक और आयामी विचलन चुनौतियाँ
कोर डिज़ाइन चैलेंज
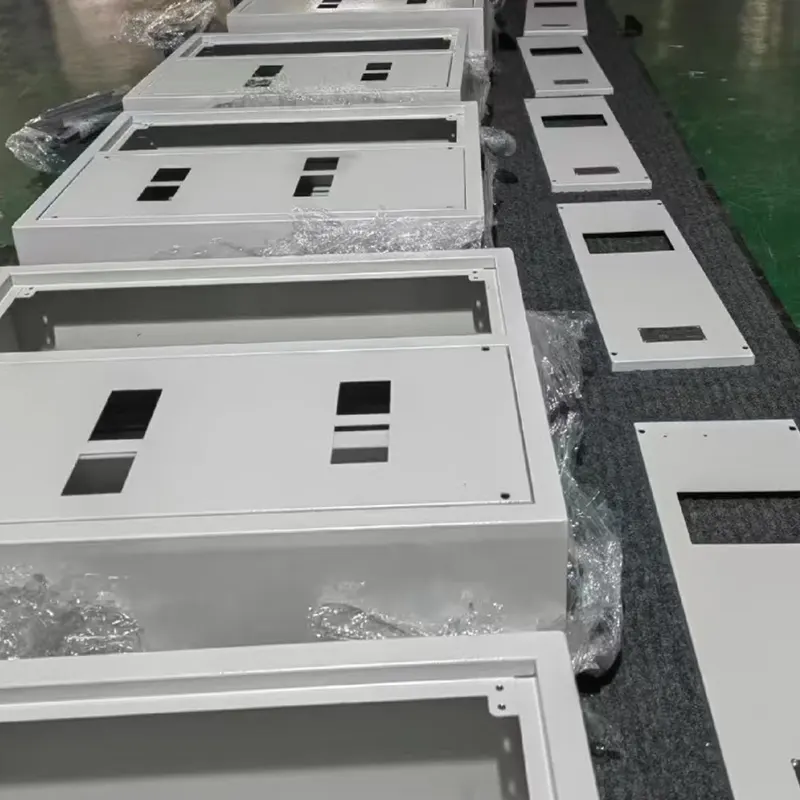
शीट मेटल डिज़ाइन में स्प्रिंगबैक का झुकना सबसे आम समस्या है. विभिन्न सामग्रियां, शीट की मोटाई, झुकने वाले कोण, और झुकने की लंबाई अलग-अलग डिग्री के स्प्रिंगबैक का उत्पादन करेगी, स्टेनलेस स्टील और उच्च कठोरता एल्यूमीनियम के साथ विशेष रूप से स्पष्ट स्प्रिंगबैक प्रदर्शित करता है.
अधिकांश डिज़ाइनर फ़ैक्टरी उपकरण मापदंडों के साथ संयोजन में उन्हें कैलिब्रेट किए बिना सॉफ़्टवेयर के डिफ़ॉल्ट झुकने गुणांक का सीधे उपयोग करते हैं. इससे 3डी चित्रों के आयामों और वास्तविक तैयार उत्पादों के बीच महत्वपूर्ण विसंगतियां हो जाती हैं, जिसके परिणामस्वरूप अक्सर अत्यधिक कोण जैसी समस्याएं उत्पन्न होती हैं, सहन से बाहर बाहरी आयाम, और ढीले जोड़. विचलन ±0.5 मिमी तक पहुंच सकता है, और बड़े पैमाने पर उत्पादन के बाद संचयी त्रुटि असेंबली सटीकता को गंभीर रूप से प्रभावित करती है.
आगे, अनुचित आंतरिक झुकने त्रिज्या डिजाइन: बहुत छोटा दायरा आसानी से शीट धातु में खिंचाव और दरार का कारण बनता है, जबकि बहुत बड़ा दायरा असेंबली स्थान घेरता है और उपस्थिति की एकरूपता को प्रभावित करता है.
समाधान
एक फ़ैक्टरी-विशिष्ट झुकने गुणांक लाइब्रेरी स्थापित करें, सामान्य सॉफ़्टवेयर के डिफ़ॉल्ट मापदंडों को छोड़ना. कोल्ड-रोल्ड स्टील जैसी विभिन्न सामग्रियों पर आधारित, स्टेनलेस स्टील, और एल्यूमीनियम मिश्र धातु, और शीट की मोटाई और झुकने वाले वी-ग्रूव विनिर्देशों के आधार पर स्प्रिंगबैक डेटा के वास्तविक माप और अंशांकन के साथ संयुक्त, सामने आई ड्राइंग में स्प्रिंगबैक भत्ते की अग्रिम भरपाई करें, स्रोत से आयामी विचलन को नियंत्रित करना.
आंतरिक झुकने त्रिज्या डिज़ाइन को मानकीकृत करें, उद्योग-मानक विशिष्टताओं का पालन करना: साधारण शीट धातु के लिए, आंतरिक झुकने की त्रिज्या सामग्री की मोटाई का ≥0.5 गुना होनी चाहिए; कठोर स्टेनलेस स्टील और एयरोस्पेस एल्यूमीनियम के लिए, आंतरिक झुकने की त्रिज्या सामग्री की मोटाई से ≥1 गुना होनी चाहिए, छोटे-त्रिज्या मोड़ के कारण दरार की समस्या को दूर करना.
बड़े-स्पैन वाले मुड़े हुए हिस्सों के लिए, शीट मेटल स्प्रिंगबैक विरूपण को प्रभावी ढंग से दबाने के लिए झुकने वाले क्षेत्र में मजबूत पसलियों और दबाव पसलियों को जोड़ा जाता है, झुकने के बाद सतह की समतलता में सुधार करें, और बैच उत्पादों की आयामी स्थिरता सुनिश्चित करें.
झुकने वाले क्षेत्र में छेद विरूपण और धागे की विफलता की समस्याएं
मुख्य डिज़ाइन चुनौतियाँ
कई के डिजाइन में शीट मेटल चेसिस और गोले, पेंच छेद, स्थिति निर्धारण छेद, और गर्मी अपव्यय छेद झुकने वाली रेखा के बहुत करीब हैं, बार-बार होने वाली डिज़ाइन त्रुटि.
झुकने की प्रक्रिया के दौरान, झुकने वाले क्षेत्र में शीट धातु खिंची और संकुचित होती है, अण्डाकार विरूपण और आसन्न छिद्रों के छिद्र व्यास विस्थापन का कारण बनता है. काउंटरसंक होल और थ्रेडेड होल में स्ट्रिपिंग और विफलता का खतरा होता है, जिसके परिणामस्वरूप सीधे वर्कपीस स्क्रैप होता है.
एक ही समय पर, यदि आसन्न छिद्रों के बीच की दूरी बहुत छोटी है, मरना टूटना, छेद की गड़गड़ाहट, और स्टैम्पिंग के दौरान शीट धातु के ढहने की संभावना होती है, प्रसंस्करण दोष दर में उल्लेखनीय वृद्धि.
समाधान
छेद की स्थिति के लिए मानकीकृत सुरक्षित दूरी निर्धारित करें. छेद के किनारे और झुकने वाली रेखा के बीच न्यूनतम दूरी ≥ है 2 शीट धातु की मोटाई का गुना + 0.5मिमी, झुकने वाले विरूपण क्षेत्र से सख्ती से बचना और डिज़ाइन चरण से छेद विरूपण की समस्याओं को समाप्त करना.
डिज़ाइन अनुकूलन के लिए प्रसंस्करण चरणों का अनुकूलन करें. यदि संरचनात्मक सीमाएँ छेद समायोजन को रोकती हैं, एक मानकीकृत अपनाएं “पहले झुकना, मुक्का मारना और फिर थपथपाना” पारंपरिक छिद्रण-फिर-झुकने की विधि को बदलने की प्रक्रिया, होल स्ट्रेचिंग विरूपण और थ्रेड विफलता समस्याओं को पूरी तरह से हल करना.
छेद रिक्ति डिज़ाइन को मानकीकृत करें. निकटवर्ती छिद्रों के बीच किनारे की दूरी सामग्री की मोटाई से ≥1.5 गुना होनी चाहिए. अपर्याप्त दूरी वाली संरचनाओं के लिए, मोल्ड क्षति और शीट मेटल विरूपण से बचने के लिए स्किप-ग्रिड स्टैम्पिंग और चरण-दर-चरण प्रसंस्करण का उपयोग करें, छेद की सटीकता सुनिश्चित करना.
पतली दीवार वाली शीट धातु भागों में खराब समतलता और आसान विरूपण की चुनौतियाँ
मुख्य डिज़ाइन चुनौतियाँ
पतली दीवार वाली धातु की शीट (मोटाई ≤2मिमी) हल्के इलेक्ट्रॉनिक चेसिस और उपकरण हाउसिंग में व्यापक रूप से उपयोग किया जाता है. इन वर्कपीस में शीट धातु की कठोरता कम होती है, और लेजर कटिंग के बाद, झुकने, वेल्डिंग, और सतह का उपचार, वे सतही असमानता से ग्रस्त हैं, विरूपण, और विकृत.
अधिकांश डिज़ाइनर समतलता में सुधार के लिए पूरी तरह से शीट की मोटाई बढ़ाने पर भरोसा करते हैं, सीधे तौर पर सामग्री की लागत और उत्पाद का वजन बढ़ रहा है, हल्के डिज़ाइन आवश्यकताओं का उल्लंघन.
सुदृढीकरण संरचनाओं के बिना फ्लैट शीट धातु के परिणामस्वरूप बैच प्रसंस्करण के बाद असंगत सपाटता होती है, असेंबली के बाद अंतराल और विकृति पैदा होती है.
समाधान
गाढ़ी शीट धातु को संरचनात्मक सुदृढीकरण से बदलें. पतली दीवार वाली सपाट प्लेटों के बड़े क्षेत्रों में, तर्कसंगत रूप से रोलिंग पसलियों को डिज़ाइन करें, उभरे हुए उभार, खांचे, और संरचना को मजबूत करने के लिए फ्लैंगेस. यह सामग्री की मोटाई बढ़ाए बिना शीट की कठोरता में उल्लेखनीय सुधार करता है, सतह की विकृति को प्रभावी ढंग से दबाना.
वेल्डिंग डिजाइन का अनुकूलन करें. लंबे समय तक त्यागें, निरंतर वेल्ड और खंडों को अपनाना, वेल्डिंग ताप इनपुट को कम करने और स्थानीयकृत उच्च तापमान से बचने के लिए कंपित स्पॉट वेल्डिंग, जो शीट विरूपण का कारण बन सकता है. शीतलन संकुचन के कारण होने वाले झुकने के तनाव को कम करने के लिए वेल्डिंग की स्थिति शीट धातु के तटस्थ अक्ष के जितना संभव हो उतना करीब होनी चाहिए।.
लेवलिंग प्रक्रिया का पालन करें. डिज़ाइन के दौरान मामूली समतलता सुधार की अनुमति दें. प्रसंस्करण के बाद, पतली दीवार वाले शेल और पैनलों की समतल सटीकता सुनिश्चित करने के लिए सटीक लेवलिंग उपकरण का उपयोग करें.
शीट धातु संरचना झुकने और संयोजन हस्तक्षेप चुनौतियाँ
मुख्य डिज़ाइन चुनौतियाँ
जटिल बहु-गुना चेसिस और अनियमित आकार के गोले के डिजाइन में, झुकने में हस्तक्षेप और संयोजन गलत संरेखण की समस्याएँ उत्पन्न होने की संभावना है. डिज़ाइनर अक्सर केवल 3D मॉडल के स्थिर असेंबली प्रभाव पर ध्यान केंद्रित करते हैं, झुकने वाले प्रसंस्करण और मोल्ड स्थान पर कब्जे के गतिशील स्ट्रोक की उपेक्षा करना, मल्टी-फोल्ड वर्कपीस के झुकने के दौरान कोने में टकराव और मोल्ड इजेक्शन होता है.
इस दौरान, कोने और झुकने वाले गैप के अनुचित डिजाइन से अत्यधिक बड़े स्प्लिसिंग गैप जैसी समस्याएं हो सकती हैं, कोने का जाम होना, और असेंबली मिसलिग्न्मेंट, सामान्य असेंबली को असंभव बनाना.
आगे, समकोण आंतरिक कोने और चम्फरिंग की कमी उन्हें पारंपरिक मशीनिंग सांचों के साथ असंगत बनाती है, मैन्युअल पीसने की आवश्यकता है, जो अकुशल एवं असंगत है.
समाधान
झुकने से पहले प्रक्रिया का सत्यापन. डिज़ाइन चरण के दौरान संपूर्ण झुकने के अनुक्रम और मोल्ड स्ट्रोक का अनुकरण करें. बहु-मुड़ी हुई और अनियमित आकार की संरचनाओं के लिए पहले से ही हस्तक्षेप वाले क्षेत्रों से बचें, मुड़े हुए किनारों की लंबाई और कोण लेआउट को अनुकूलित करना.
मानकीकृत कॉर्नर गैप डिज़ाइन. चेसिस शेल के कोने की स्थिति में समान प्रक्रिया अंतराल को सुरक्षित रखें, और आंतरिक कोनों के लिए मानक प्रक्रिया कक्षों को समान रूप से डिज़ाइन करें, सीएनसी झुकने वाले मोल्ड प्रसंस्करण को अपनाना. जाम और व्यवधान की समस्या को दूर करें, द्वितीयक मैन्युअल पीसने की आवश्यकता को समाप्त करना.
जटिल स्तरित संरचनाएँ एक विभाजित डिज़ाइन को अपनाती हैं. एकीकृत हस्तक्षेप संरचना को एक बहु-घटक स्प्लिसिंग संरचना में तोड़ें. स्क्रू और रिवेट्स से सुरक्षित करें, संरचनात्मक ताकत और प्रसंस्करण व्यवहार्यता को संतुलित करना, बड़े पैमाने पर उत्पादन की कठिनाई को कम करना.
उत्तल और अवतल निर्माण में गहरी ड्राइंग और असमान दीवार की मोटाई की चुनौतियाँ
मुख्य डिज़ाइन चुनौतियाँ
धंसे हुए क्षेत्रों के साथ शीट मेटल चेसिस, उभरे हुए उभार, और गहरे खांचे अक्सर बटन और इंटरफ़ेस स्थितियों के लिए गहरी ड्राइंग का उपयोग करते हैं.
कई डिज़ाइन शीट मेटल की ड्राइंग सीमाओं से मेल खाने में विफल रहते हैं, जिसके परिणामस्वरूप अत्यधिक ड्राइंग गहराई होती है, अपर्याप्त कोने की चौड़ाई, और असंगत ड्राइंग क्षेत्र की चौड़ाई. इससे निर्माण प्रक्रिया के दौरान शीट धातु की असमान ड्राइंग हो जाती है, किनारों में दरार जैसी खामियाँ पैदा करना, दीवार की मोटाई का पतला होना, सतह पर खरोंचें, और पतन.
विशेष रूप से एल्यूमीनियम मिश्र धातु और स्टेनलेस स्टील जैसी सामग्रियों के लिए, जिनमें खराब लचीलापन है, अनुचित ड्राइंग डिज़ाइन के परिणामस्वरूप स्क्रैप दरें अत्यधिक उच्च हो जाती हैं, बड़े पैमाने पर उत्पादन को असंभव बनाना.
समाधान
ड्राइंग प्रक्रिया मापदंडों का कड़ाई से मिलान करें, यह सुनिश्चित करना कि ड्राइंग की गहराई सामग्री की मोटाई और कोने की त्रिज्या के अनुकूल है. कोनों को चित्रित करने के लिए बड़े गोलाकार ट्रांज़िशन का उपयोग करें, तीव्र समकोण से बचना, ड्राइंग तनाव को समान रूप से वितरित करना, और स्थानीयकृत तनाव एकाग्रता और दरार को रोकना.
विभेदित सामग्रियों के आधार पर डिज़ाइन को अनुकूलित करें. कोल्ड-रोल्ड स्टील के लिए ड्राइंग की गहराई को उचित रूप से बढ़ाया जा सकता है, स्टेनलेस स्टील और एल्यूमीनियम मिश्र धातु के लिए एकल ड्राइंग गहराई को कम करते हुए. अति-गहन संरचनाओं के लिए, एक समान दीवार की मोटाई सुनिश्चित करने के लिए दो-चरणीय ड्राइंग और चरण-दर-चरण निर्माण प्रक्रिया का उपयोग करें.
भविष्य की प्रक्रिया के समायोजन के लिए स्ट्रेचिंग क्षेत्र के चारों ओर जगह छोड़ें, निर्माण के दौरान विरूपण और छेद के गलत संरेखण को रोकने के लिए किनारों और छिद्रों को खिंचाव क्षेत्र के बहुत करीब होने से बचाएं.
सतही उपचार प्रक्रियाओं के लिए शीट धातु संरचनाओं को अपनाने में चुनौतियाँ
मुख्य डिज़ाइन चुनौतियाँ
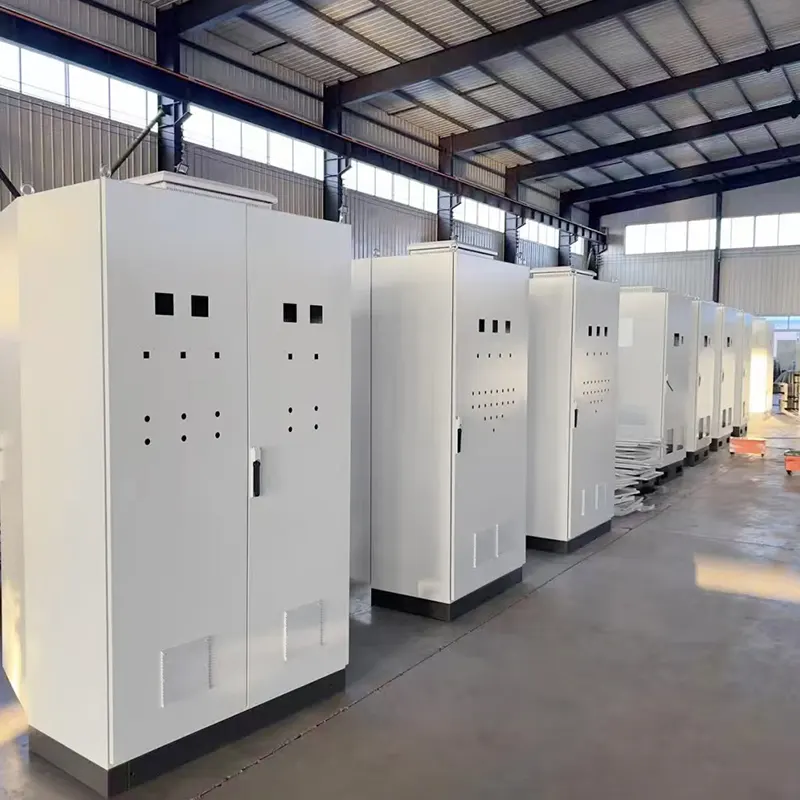
शीट मेटल संरचना डिज़ाइन बाद की सतह उपचार प्रक्रियाओं के साथ एकीकृत नहीं है (एनोडाइजिंग, छिड़काव, वैद्युतकणसंचलन, galvanizing), जिसके परिणामस्वरूप तैयार उत्पाद का स्वरूप ख़राब होता है और अपर्याप्त सुरक्षा होती है.
एक बंद, सीलबंद गुहा डिज़ाइन छिड़काव और वैद्युतकणसंचलन के दौरान तरल और गैस संचय का कारण बन सकता है, जिसके परिणामस्वरूप पेंट में फफोले पड़ जाते हैं, चलता है, और छूटे हुए क्षेत्र. छोटे खांचे और संकीर्ण स्लिट, यदि ठीक से रेतयुक्त या रेतयुक्त न किया गया हो, या यदि पूर्व-उपचार अधूरा है, बाद में पेंट आसानी से उखड़ सकता है और जंग लग सकता है. सतह के उपचार के लिए मिश्रित सामग्रियों को मानकीकृत नहीं किया जा सकता है, जिसके परिणामस्वरूप रंग में अंतर और संक्षारण क्षमता में अंतर होता है.
समाधान
रिजर्व प्रक्रिया छेद, झरोखों, और छिड़काव और वैद्युतकणसंचलन के दौरान तरल प्रवाह और गैस निर्वहन सुनिश्चित करने के लिए गुहा संरचना में जल निकासी छेद, तरल संचय को रोकना, छाले पड़ना, और छूटे हुए क्षेत्र, और कोटिंग की एकरूपता में सुधार.
पीसने और सैंडब्लास्टिंग प्रीट्रीटमेंट के दौरान पूर्ण कवरेज सुनिश्चित करने के लिए संकीर्ण स्लिट और गहरे खांचे जैसी जटिल संरचनाओं को सरल बनाएं, कोटिंग आसंजन में सुधार और बाद में पेंट के छिलने और क्षरण को रोकना.
एक ही शीट धातु वाले हिस्से के लिए कई सामग्रियों के मिश्रण से बचने के लिए वर्कपीस सामग्रियों का मानकीकरण करें. रंग अंतर और इलेक्ट्रोकेमिकल जंग को खत्म करने के लिए प्रत्येक भाग को एकल सतह उपचार प्रक्रिया से मिलाएं, उत्पाद की उपस्थिति और सुरक्षात्मक स्थिरता में सुधार.
बैच शीट धातु भागों में खराब विनिमेयता और संचित सहनशीलता की समस्याएं
मुख्य डिज़ाइन चुनौतियाँ
के डिजाइन में अनुकूलित चेसिस और बैच उपकरण गोले, अराजक सहिष्णुता अंकन और एकीकृत बेंचमार्क की कमी बड़े पैमाने पर उत्पादन में मुख्य चुनौतियां हैं. एकाधिक ओवरलैपिंग सहनशीलता और स्थिति के लिए बेंचमार्क की अनुपस्थिति के परिणामस्वरूप व्यक्तिगत वर्कपीस आयामी मानकों को पूरा कर सकते हैं.
तथापि, अनेक भागों को जोड़ने के बाद संचित त्रुटियाँ बहुत बड़ी हैं, जिससे गलत संरेखित स्क्रू जैसी समस्याएँ उत्पन्न होती हैं, असमान पैनल अंतराल, और पूरी मशीन की ढीली असेंबली. इसके परिणामस्वरूप बैच उत्पादों की अदला-बदली बेहद खराब हो जाती है और बिक्री के बाद असेंबली लागत बहुत अधिक हो जाती है.
समाधान
डिज़ाइन बेंचमार्क को मानकीकृत करें. कई बेंचमार्क के कारण होने वाले सहनशीलता संचय को रोकने के लिए सभी महत्वपूर्ण असेंबली आयामों और छेद आयामों को एक ही बेंचमार्क किनारे और सतह के आधार पर चिह्नित किया जाना चाहिए.
सहनशीलता की सीमाएं उचित रूप से आवंटित करें, उपस्थिति और संभोग आयामों के लिए सहनशीलता को कड़ा करना. गैर-महत्वपूर्ण मुक्त आयामों के लिए सहनशीलता में मामूली छूट दें, असेंबली सटीकता सुनिश्चित करते हुए प्रसंस्करण कठिनाई और उत्पादन लागत को कम करना.
पोजिशनिंग संरचनाओं का मानकीकरण करें, मैन्युअल असेंबली त्रुटियों को कम करने और उत्पाद विनिमेयता और बैच स्थिरता में सुधार करने के लिए बैच शीट धातु भागों में समान रूप से पोजिशनिंग पिन और पोजिशनिंग स्लॉट जोड़ना.
अंतिम विचार
की मुख्य चुनौती शीट धातु डिजाइन संरचनात्मक सौंदर्यशास्त्र को संतुलित करने में निहित है, असेंबली आवश्यकताएँ, और प्रसंस्करण प्रौद्योगिकी. सात प्रमुख मुद्दे- स्प्रिंगबैक झुकना, छिद्र विकृति, पतली दीवार की विकृति, प्रसंस्करण हस्तक्षेप, दरार बनाना, प्रक्रिया अनुकूलता, और सहनशीलता संचय-आवरण 90% शीट मेटल चेसिस और हार्डवेयर संलग्नक प्रसंस्करण में पुन: कार्य परिदृश्यों का.
पूर्व-प्रक्रिया अनुकूलन के माध्यम से (डीएफएम), मानकीकृत पैरामीटर डिज़ाइन, और बड़े पैमाने पर उत्पादन प्रक्रियाओं के लिए संरचनात्मक अनुकूलन, शीट धातु प्रसंस्करण दोष दरों को प्रभावी ढंग से कम किया जा सकता है, उत्पादन चक्र छोटा हो गया, और उत्पादन लागत नियंत्रित हुई.
इसके साथ ही, परिशुद्धता, उपस्थिति, और शीट धातु उत्पादों की बैच स्थिरता में काफी सुधार किया जा सकता है, वाणिज्यिक की उच्च-स्तरीय अनुकूलित शीट धातु प्रसंस्करण आवश्यकताओं को अपनाना, औद्योगिक, और इलेक्ट्रॉनिक उपकरण.